厂内记录
带锯打滑查了三天,问题在轮槽磨损 0.6 mm
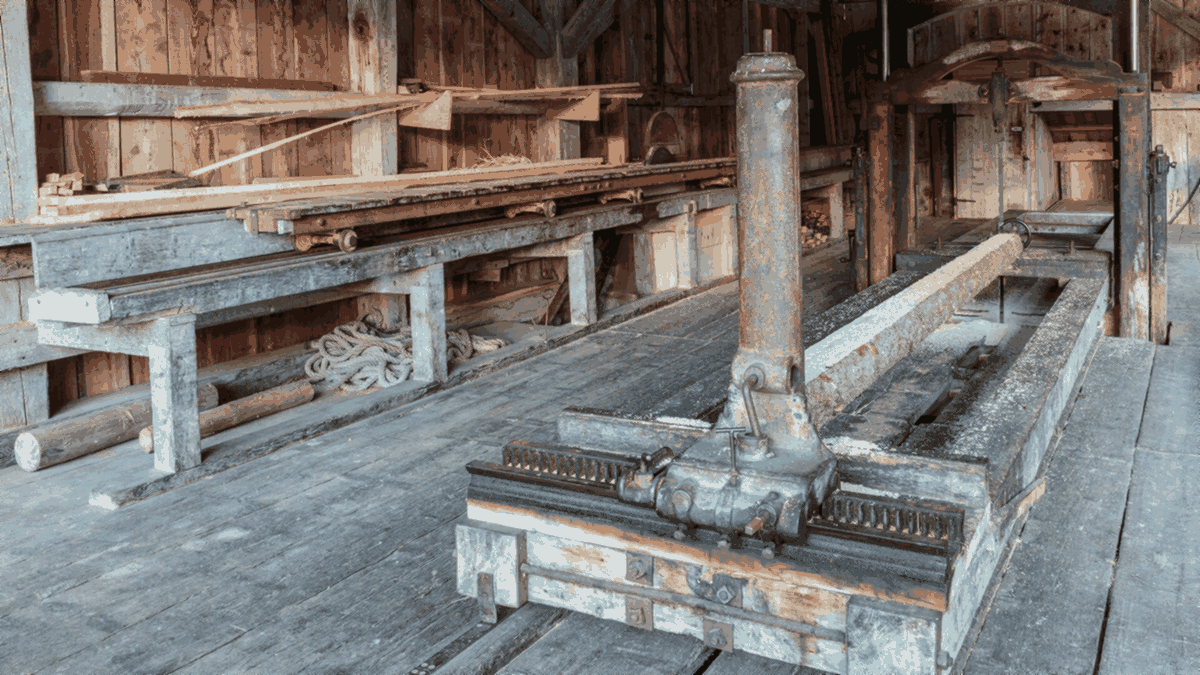
10 月 14 日,新乡一台 900 mm 轮径的木工带锯修好了,打滑问题查了三天,最后落在轮槽磨损 0.6 mm 上。换轮之后带体表面温度从 68℃ 降到 54℃,锯切也不再跑偏。
第一天的判断是带体伸长。这条橡胶平带宽 150 mm、厚 8 mm、周长 5600 mm,用了 14 个月,量出来伸长 3.2%,接近更换线。换了一条新带,打滑照旧,说明问题不在带体。
第二天查张紧。张紧轮行程只剩 12 mm,正常应该有 30 mm 的调节余量。把张紧轮调到最大,带体背面下垂量从 25 mm 收到 12 mm,打滑轻了一点但没消失。用转速表测主轮,空载 1180 r/min,加载掉到 1040 r/min,滑差 11.8%。
第三天拆护罩量轮槽。轮面中段的磨损最深,用深度尺量出 0.6 mm,轮缘两侧起了 0.3 mm 的翻边。平带靠轮面摩擦,轮面磨成凹陷后,带体只在两侧接触,接触宽度从 150 mm 缩到 120 mm,摩擦面积少了 20%,打滑是必然的。
换了新轮,轮面硬度 190 HB,端面跳动 0.05 mm。装回旧带试机,滑差 3.1%,带体温度 54℃,符合这台设备的正常范围。维修班把这台带锯的轮面列入季度检查,用深度尺量三点,磨损超过 0.3 mm 就安排车磨。
旧轮是铸铁件,原厂硬度 180 HB,用了 7 年磨掉 0.6 mm。新轮选了硬度 190 HB 的,价格 2600 元,比车磨旧轮贵 900 元,但省了拆装与找正的时间,维修班算下来还是换新划算。
排查顺序记成了一页纸:先量带体伸长,再看张紧行程,最后量轮面磨损,三步做完再判断。这张纸贴在车间墙上,旁边挂着 0 至 200 mm 的深度尺和一块转速表,谁值班都能照着做一遍。
这条带子换轮后又跑了 20 天,滑差稳定在 3% 上下,锯切面平直,客户说跑偏的毛病也没了。维修班把旧轮送去车磨,磨掉 0.5 mm 后留作备件,新轮与备件轮轮换用,备件钱能省一半。