厂内记录
平带接头两种做法,钢扣与指接怎么选
3 月 27 日,技术组把平带接头的两种做法写成了一页对照表,贴在维修班的墙上。左栏是钢扣,右栏是指接硫化,中间列着适用线速度、轮径、可现场操作与否三行。
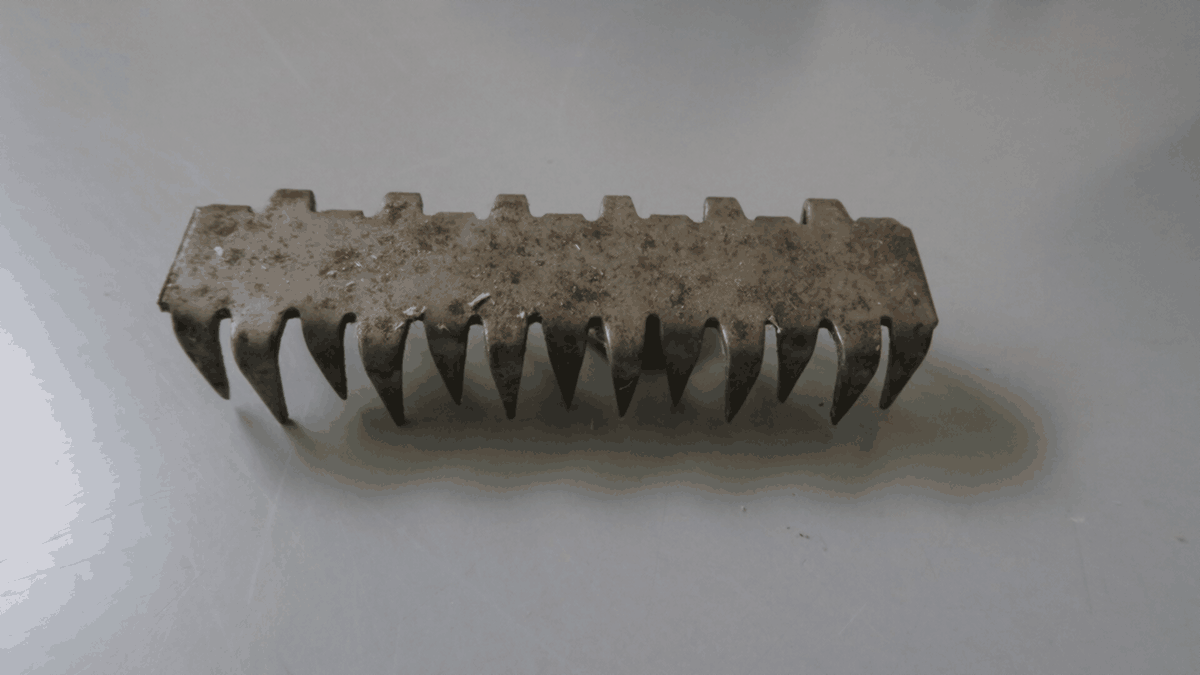
钢扣接头用 35 mm 或 45 mm 的钢扣横排咬合,现场一把锤子、一个夹具,半小时能接好一条 200 mm 宽的带。缺点是过轮时钢扣齿会顶起带体 1 至 2 mm,线速度超过 25 m/s 后跳动明显,带锯上能听到每转一次的“嗒”声。
指接要把带体两端切成 4 至 6 级阶梯,涂胶后搭接,在平板上加压硫化 40 分钟,温度 148℃。接好的强度能到带体的 85%,过轮平稳,适合线速度 25 m/s 以上的场合。缺点是必须送厂做,来回物流 3 到 5 天。
选择其实按两个数走。线速度低于 20 m/s、轮径大于 400 mm 的,钢扣够用,老式车床、粮食机械都属于这一类;线速度 25 m/s 以上、轮径小于 300 mm 的,指接更稳,木工带锯与高速主轴归这一类。中间地带看停机成本,能停两天就送厂,停不起就钢扣先顶着。
对照表底下还写了一行:钢扣接头按套配,一套 1 米,含 35 mm 扣 12 只与销 12 根;指接接头按个计费,200 mm 宽以内 80 元一个。这两项价格从 2026 年 4 月 1 日起执行。
维修班的反馈是,钢扣在粮食机械上用得最多,一条 300 mm 宽的提升机带,两个人 40 分钟能接完。指接的单子一年做 30 到 40 个,多是木工带锯与高速风机,客户把带子寄来,接好再寄回去。
两种接头的失败样子不一样。钢扣多是扣齿压伤带体,半年后从扣眼处开裂;指接多是阶梯切偏,搭接面不够,强度掉到带体的 70%。所以钢扣要查扣齿压紧度,指接要查每级阶梯长度是否一致。